Bilgiseller / Risk analizi yöntemleri
Proses FMEA: imalat kusurları ve kontrol noktalarından kaçış yolları
Montaj kusurunu oluştuğu işlemden serbest bırakmaya kadar izleyin; önlemeyi tespitten ayırın ve iki kontrolün bağımsızlığını varsaymadan bir kaçış örneğini hesaplayın.
Bu sayfada
Uygun bir ürün tasarımı yine de yanlış imal edilebilir. Proses FMEA, kusuru hangi işlemin oluşturduğunu, sonraki işlemi ve müşteriyi nasıl etkilediğini, üretim rotasında nereden kaçabildiğini sorar. Yararlı analiz; proses akışını, hata mekanizmasını, kontrol planını ve doğrulama kanıtını bağlar. Yalnız muayene listesi, kusurlu ürünün ayrılacağını göstermez.
İmalat rotası ve ölçülebilir işlevle başlayın
NASA’nın proses FMECA rehberi imalat, montaj ve muayene adımlarını açıkça kapsar. Her işlemin gerekli çıktısını, giriş koşulunu ve başarıyı gösteren ürün özelliğini tanımlayın. Makine adı yeterli işlev değildir; “belirtilen contayı hasar vermeden kanalına bütünüyle yerleştir” ifadesi işlemin başarması gerekeni belirtir.
Özgün küçük gövde montaj rotası şöyle olsun: conta ve gövdeyi tanımla → contayı yerleştir → A kamera muayenesi → gövdeyi kapat ve bağla → B sızdırmazlık testi → serbest bırakmayı onayla ve paketle. Malzeme kabulü, depolama, ürün değişimi ve yeniden işleme ilgili besleme veya dönüş yollarıdır. Conta malzemesinin tasarım yetersizliği ürün analizine; montaj istasyonunda yanlış malzemenin seçilmesi proses hata yoluna aittir. Gerektiğinde analizleri bağlayın, satırlarını kopyalamayın.
Seçilen işlemde neden–biçim–etki zincirini yazın
Yerleştirme işleminin gerekli sonucu, çevresi boyunca oturmuş ve hasarsız contadır. Somut hata biçimi “contanın yerleştirme işleminden kısmen kanal dışında çıkması”dır. Uygunsuz yerleştirme kılavuzu bir bölümü konumundan sürükleyebilir; gövde kapatılırken bu bölüm sıkışabilir. “Operatör hatası” ifadesi bunu mümkün kılan geometriyi, talimatı, parça sunumunu veya işlem sırasını tanımlamaz.
Yerel etki uygun olmayan conta oturması; sonraki işlem etkisi kapatmada sıkışan veya hasarlanan malzeme; ürün etkisi ilgili kullanım koşullarında yetersiz sızdırmazlıktır. Bunun basit sızıntı, işlev kaybı veya emniyet sonucuna dönüşmesi gerçek uygulamaya bağlıdır. Sonucu açık tutun, evrensel şiddet puanı vermeyin. Etkilenen özelliği, işlem numarasını ve teknik resim ya da proses gerekliliği referansını kaydedin; böylece satır üretim hattında bulunabilir.
Kontrolü değiştirdiği hata yoluna göre sınıflandırın
AIAG oluşmayı etkileyen kontrolleri, tespiti etkileyenlerden ayırır. Contayı fiziksel olarak amaçlanan konuma yönelten kılavuz, yanlış oturmayı önleyebilir. Zaten yanlış oturmuş contayı belirleyen kamera ise tespit kontrolüdür. Kilitleme, tespit edilmiş kusurun ilerlemesini durdurabilir; bu, kusurun hiç oluşmadığı anlamına gelmez.
Etkinlik atfetmeden önce mekanizmayı ve sınırı açıklayın. Varlık sensörü conta eksikliğini engellerken burulmuş veya kesilmiş contayı göremeyebilir. Tek yönlü yuva ters gövdeyi durdurabilir, fakat yanlış conta malzemesine etkisiz kalabilir. Dolayısıyla hata önleme iddiası bütün satırlara topluca uygulanamaz. Bu örnekte sızıntı sonucu aynı kalırken tespitin iyileştirilmesi sonucu daha hafif yapmaz; kusurlu montajın o sonuca ulaşma olasılığını değiştirir.
Her muayenenin gerçekte neyi görebildiğini tanımlayın
A kamerası kapatmadan önce açıkta duran contayı inceler. Tespit kapsamı; aydınlatmaya, görüşe, karşıtlığa, yerleşime ve o aşamada görülebilen kusur özelliklerine bağlıdır. B sızdırmazlık testi, monte edilmiş gövdeyi tanımlı prosedürle inceler. Kapsamı; belirtilen test koşullarına, cihaz performansına, kararlı duruma gelmeye ve ölçülen sonuçla aranan kusur arasındaki ilişkiye bağlıdır. Hiçbir kontrole sınanmamış yetenek atfedilmemelidir.
Kısa testte geçici sızdırmazlık sağlayan durum, daha sonraki kullanımda ortaya çıkan kusuru gizleyebilir. Tersine, kapatma işlemi kamera bakarken henüz bulunmayan yeni kusur oluşturabilir. Böyle bir kapatma kusuru ayrı PFMEA yolu gerektirir; aşağıdaki sayısal örneğin dışında tutulmuştur. Kalibrasyon belgesi ölçüm kanıtının yalnız bir bölümüdür; ilgili bütün sağlam ve kusurlu montajları ayırma becerisinin tamamını kanıtlamaz.
Örnek grup: yüksek iki tespit yüzdesinin kör noktaları ortak olabilir
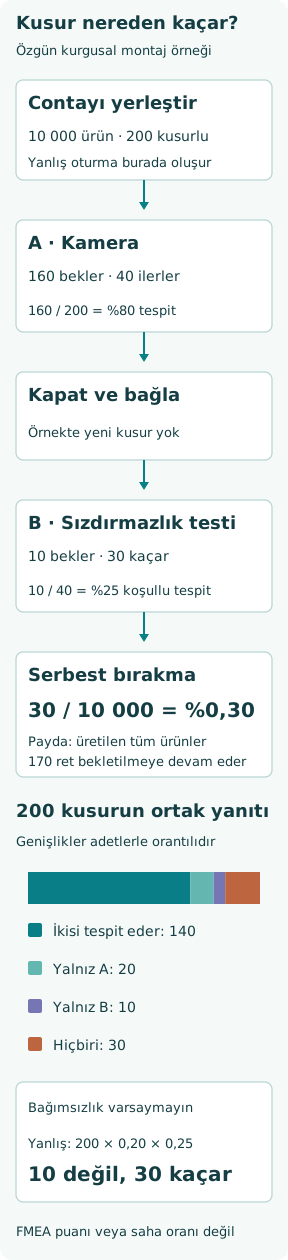
10 000 montajdan oluşan kurgusal grupta, A öncesinde tam 200 conta oturma kusuru oluşsun. Aynı 200 kusur için iki kontrolün ortak yanıtları şöyle verilsin: 140’ını hem A hem B; 20’sini yalnız A; 10’unu yalnız B tespit eder; 30’unu ikisi de tespit etmez. Birbirini dışlayan dört grup 200’e tamamlanır. A, 160/200 = %80’i; bütün kusur grubu üzerinde değerlendirilen B, 150/200 = %75’i tespit eder. Sayılar fabrika ölçümü değil, özgün öğretim girdileridir.
Gerçek rota A retlerini B öncesinde ayırıyorsa ortak yanıtlar ayrı karakterizasyon gerektirir. Bunlar iki ayrı genel geçiş oranı raporundan çıkarılamaz. Karakterizasyon çalışmasında, değerlendirme kusurları değiştirmemek koşuluyla, kontrollü numuneler nihai karar öncesi iki kontrolden de izlenebilir. Normal sıralı üretimde ise A’nın reddettiği 160 kusurlu ürün bekletilir; B’ye yalnız A’dan geçen 40 kusurlu ürün ulaşır.
Koşullu kaçış sayılarını kullanın ve paydayı adlandırın
Bu 40 ürünün yalnız B grubundaki 10’unu B tespit eder. Seçilmiş bu gruptaki tespit oranı, marjinal %75 değil, 10/40 = %25’tir. Dolayısıyla kaçış sayısı 200 × (40/200) × (30/40) = 30 olur. Eşdeğer biçimde, en az bir kontrolün tespit ettiği farklı ürün sayısı 160 + 150 − 140 = 170; kalan sayı 200 − 170 = 30’dur. İki hesap da başlangıçtaki kusurlarda %85 birleşik tespit verir.
Marjinal kaçırma oranlarını çarpmak 200 × 0,20 × 0,25 = 10 verir; bu, gerekçesiz bağımsızlık hesabıdır. Üretilen ürün başına doğru kaçış oranı 30/10 000 = %0,30’dur. Kusursuz 9800 montajın tamamı geçiyor, sonra yeni kusur eklenmiyor ve reddedilen 170 ürünün tamamı bekletiliyorsa, serbest bırakılan miktar 9830; bunların içindeki kusurlu oranı 30/9830 ≈ %0,305 olur. Paydalar farklıdır. Bu oranlar FMEA tespit puanı veya kullanım sırasındaki arıza olasılığı değildir.
Önlemeyi muayeneyle açık varsayım üzerinden karşılaştırın
Ayrı karşılaştırmada, değiştirilmiş yerleştirme prosesi 10 000 üründe 200 yerine 40 kusurlu montaj üretsin. Yalnız bu senaryo için dört kusur–muayene yanıt oranı aynı kalsın: ikisi 28’i, yalnız A 4’ü, yalnız B 2’yi tespit etsin; 6’sını ikisi de tespit etmesin. Kusur oluşma oranı %0,40; kaçış sayısı 40 × 0,15 = 6, yani üretimin %0,06’sı olur. Birleşik tespit %85’te kalırken kaçış sayısı %80 azalır.
Aritmetik, önlemenin nerede etkili olduğunu gösterir; kılavuzun performansını öngörmez. Proses değişikliği kolay tespit edilen kusurları öncelikle kaldırabilir ve geriye daha zor görülen grup bırakabilir. Bu durumda eski yanıt oranları aktarılamaz. Faydayı tahmin etmeden önce gerçek değişiklik öncesi ve sonrası kusur mekanizmalarını, üretim koşullarını ve tespit yanıtlarını karşılaştırın. Test duyarlılığını artırırken yanlış ret ve doğurduğu yeniden işleme yükü de kontrol edilmelidir; başlangıç hesabı bunları dışarıda bırakır.
PFMEA satırını serbest bırakma ve tepki kuralına dönüştürün
Bu montajın kontrol planı, oturma özelliğini A kamerasının onaylı kurulumuna; sızdırmazlığı B testinin onaylı prosedürüne bağlamalıdır. Ürünü veya partiyi, geçerli reçeteyi, değerlendirme yöntemini, muayene sıklığını, kabul ölçütünü, kaydı ve sorumlu rolü tanımlayın. Tam PFMEA biçimiyle proses adımına bağlantıyı koruyun. Tanımsız “%100 kontrol” ifadesi, kusurun ne kadar güvenilir tespit edildiğini değil, kaç ürünün kontrole sunulduğunu söyler.
Başarısız kontrol veya kullanılamayan kontrol için tepkiyi belirleyin: etkilenen malzemeyi bekletin, kanıtlanabilen son geçerli muayene durumunu bulun, şüpheli üretim aralığını değerlendirin ve tanımlı kalite süreciyle karar verin. Paketleme istasyonundaki serbest bırakma kontrolü eksik, uyuşmayan veya eski test kayıtlarını reddetmelidir. Yeniden işlenen ürünlerin dönüş noktası ve gerekli tekrar kontrolleri tanımlı olmalıdır. Bu yollar önemlidir; tespit edilen kusur serbest bırakma akışına geri dönerse, tespit sistemi çalışmış olsa bile kaçabilir.
Atlama ve yeniden başlatma dahil bütün yolu doğrulayın
Anlamlı sınama grubu; kabul sınırına yakın örnekler dahil ilgili kusur boyutlarını, konumlarını, malzemelerini ve yüzey koşullarını kapsar. Yanlış reti ortaya çıkarmak için sağlamlığı bilinen montajları da içerir. Gerçek kusur durumunu, numune kimliğini, ekipman ve reçete sürümünü, üretim hızını, gözlenen kararı, fiziksel ayırmayı ve serbest bırakma sonucunu kaydedin. Ret lambasını yakan test sinyali, reddedilen montaj hâlâ paketlenebiliyorsa eksik kanıttır.
AIAG’nin açık rehberi, hata önleme kontrollerinin sınanmasını, yeniden işlemeyi ve duruş sonrası dönüşü kontrol planı ile PFMEA’ya bağlar. İlgili olduğunda yeniden başlatmayı, tıkalı ret kanalını, yetkili atlamanın süre dolumunu, karışan taşıyıcıları ve yeniden işleme dönüşünü sınayın. NIST, kabul örneklemesinin parti hakkında karar verme amacını, parti kalitesini tahmin etmekten ayırır. Örneklemle serbest bırakma kararı ürün başına tespit değildir; küçük başarılı sınama grubu da bütün üretim koşullarında sıfır kaçış olasılığı kanıtlamaz.
Önceliği, eylem kapanışını ve üretim kanıtını bağlı tutun
AIAG & VDA FMEA yaklaşımı RPN yerine Eylem Önceliği yöntemini getirmiştir. Tabloları karıştırmak veya evrensel geçer eşiği uydurmak yerine projede geçerli yöntemi ve puan tanımlarını kullanın. Sıralı şiddet, oluşma ve tespit puanları, çıkıştaki kusur oranını bulmak için çarpılacak olasılıklar değildir. Yukarıdaki kurgusal sayılar değerlendirmeyi destekler; geçerli risk önceliklendirme yönteminin yerine geçmez.
Eylemi ancak değişen aparat, muayene veya serbest bırakma kuralı uygulandıktan ve belirlenen hata yoluna etkisi doğrulandıktan sonra kapatın. Sorumluyu, hedef tarihi, kanıt referansını ve kalan sınırlamaları görünür tutun. Conta tedarikçisi, malzeme, yerleştirme aracı, aydınlatma, reçete, çevrim süresi veya yeniden işleme rotası değişince ve iadeler atlanmış mekanizmayı gösterince ilgili satırları gözden geçirin. Pratik sonuç üç soruya izlenebilir yanıttır: kusur nerede oluşur, ilerlemesini ne durdurur ve bu durdurmanın çalıştığını hangi kanıt gösterir?