Bilgiseller / Tersane ve gemi yapıları
Lameller yırtılma: kalınlık yönü sünekliği ve kaynaklı birleşim geometrisi
Hadde yönü, kalınlık sünekliği ve birleşim kısıtlamasını özgün kesit daralması ve kuvvet izdüşümü örnekleriyle ayırın; hesaplar yırtılma öngörmez.
Bu sayfada
Kaynaklı parçanın altındaki iç yırtık, dışarıdan düz görünen levhada saklı kalabilir. Lameller yırtılma, haddelenmiş levhanın kalınlık yönündeki şekil değiştirmeyi nasıl karşıladığıyla ilgilidir. Boyutsal ölçüm bu hasar sorusunu tek başına yanıtlamaz. Yüklenen malzeme yönü, o yöndeki süneklik ve birleşimin getirdiği kısıtlama ayrı ayrı tanımlanmalıdır.
Zayıflığı yalnız kaynakta değil levhada aramak
Haddeleme levhaya boyuna, enine ve kalınlık doğrultuları kazandırır. Uzamış metal dışı inklüzyonlar, bu yönlerde şekil değiştirme yeteneğini farklılaştırabilir. Levha boyunca ölçülen çekme özelliği, kısa enine doğrultuyu kendiliğinden temsil etmez. Kritik bölge, görünüşte düzgün kaynak metalinin altında kalan ana metal olabilir. Bu nedenle inceleme yalnız kaynak dikişinin yüzeyini izleyerek sınırlandırılamaz; yükün levhaya nereden girdiği de anlaşılmalıdır.
TWI, karakteristik basamaklı yırtığı inklüzyon düzlemleri ve kalınlık yönü şekil değiştirmesiyle ilişkilendirir. Çizimde bağlantının hangi levha yüzeyine oturduğu görülmelidir. Sayfayı döndürmek malzeme eksenlerini değiştirmez. Bağlantıyı farklı yüze taşımak ise kuvvet yolu ile bu eksenler arasındaki ilişkiyi değiştirebilir; tasarım karşılaştırması gerçek malzeme yönlerini izlemelidir.
Kısıtlamayı gözle görülen distorsiyondan ayırmak
Soğuma sırasında eğilebilen bağlantı, hareketin bir bölümünü bütünsel deformasyonla karşılayabilir. Güçlü biçimde kısıtlanan haç birleşiminde bu hareket serbestlikleri azalır. Görünür hareketi engellemek içte taşınan talebi artırabilir; fakat gerçek gerilme ve plastik şekil değiştirme için fiziksel kaynak modeli veya uygun kanıt gerekir. Dolayısıyla küçük distorsiyon ölçümü, düşük yırtılma riskinin doğrudan göstergesi değildir. Aynı görünüm farklı iç durumlarla birlikte bulunabilir.
Bu soru, panelin sonraki bloğa uyup uymamasından farklıdır. Fikstür boyutsal tekrarlanabilirliği iyileştirirken çatlama sorununu değiştirebilir. Ayrıntıları karşılaştırırken kısıtlama durumu, bağlantı sırası ve çevre rijitliği kaydedilir. Bu sınır koşulları bilinmiyorsa nominal olarak aynı iki kaynak, üretim sırasında veya fikstür söküldükten sonra mekanik olarak eşdeğer kabul edilemez.
Z kalitesini yönlü özellik şartı olarak okumak
Kalınlık doğrultusu çekme deneyi, kırılma sonrası kesit daralmasını ölçer. Büyüklük Z = 100(A0 − Af)/A0 biçimindedir; A0 başlangıç numune kesiti, Af ise belirtilen yöntemle ölçülen son kırılma kesitidir. Bu, alan azalmasının yüzdesidir. Gemi levhasının yüzde kalınlık sıkışması veya bir kaynağın sağlam kalma olasılığı değildir. Denklemde aynı alan biriminin kullanılması gerekir; sonuç boyutsuz yüzde olarak ifade edilir.
IACS W14 Revizyon 3, Z25 ve Z35 için ortalama ile tekil sonuç koşullarını ayrı tanımlar. Uygulama notu 1 Ocak 2023'ten başlayan inşa sözleşmeleri ve levha belgelendirme başvurularına atıf yapar. Tarihli kapsam projeyle eşleştirilmelidir. Sayı yanında malzeme tanımı, numune yeri, deney geçerliliği ve sertifika kimliği de gerekir.
İlk kurgusal numune kümesini hesaplamak
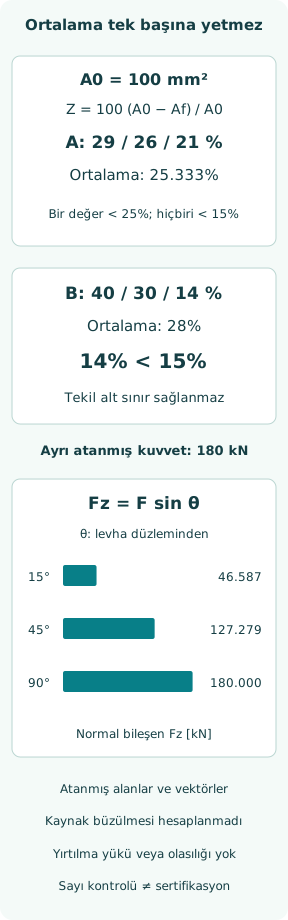
Üç öğretim numunesine aynı A0 = 100 mm² başlangıç alanı ve 71,74,79 mm² son alan atayalım. Daralmalar %29,%26,%21; aritmetik ortalama %25.333 olur. Bir sonuç %25'in altındadır; hiçbiri %15'in altında değildir. Bu değerler, atıf yapılan W14 baskısındaki ilk Z25 kesit daralması sayı kontrolünü, ortalama koşulunun altında kalabilecek sonuç sayısı sınırlamasıyla birlikte karşılar. Girdilerin tümü kurgusaldır; gerçek laboratuvar ölçümü değildir.
Bu yalnız sayısal koşul gösterimidir. Gerçek numune alma, üretici onayı, kırılma yeri, ultrasonik inceleme veya belgelendirme kanıtı verilmemiştir. Hesap Z25 sertifikası düzenleyemez ve bağlantı için kalite seçemez. Üç tekil sonucun açık tutulması, ortalamanın kendi başına kuramayacağı kabul unsurunu gizlemesini önler. Değer kontrolü ile ürünün bütünüyle uygunluğu farklı iddialardır.
Ortalama tuzağını karşı örnekle göstermek
İkinci kurgusal kümede A0 aynıdır; son alanlar 60,70,86 mm² olur. Sonuçlar %40,%30,%14; ortalama %28'dir. Ortalama ilk kümeden yüksektir, fakat bir numune Z25 tekil alt sınırı olan %15'in altına düşer. Atıf yapılan W14 ilk değerlendirmesinde bu sonuç ret nedenidir. İyi ortalama kötü tekil değeri ortadan kaldırmaz; örneğin amacı bu mantıksal ayrımı görünür kılmaktır, gerçek bir parti için karar vermek değildir.
Karşılaştırma üretim saçılmasını modellemez veya istenmeyen sonucu değiştirme yetkisi vermez. Geçersiz deneyler ve izin verilen tekrar deneylerinin ayrı hükümleri vardır. Kayıtta özgün sonuçlar, kırılma yeri ve sonuçlandırma zinciri bulunmalıdır. Yeni numunenin neden denendiğini açıklamadan yalnız ikinci ortalamayı yazmak, sonucu yorumlamak için gerekli kanıtı kaybettirir; önceki değerler kayıt dışına çıkarılamaz.
Kaynak gerilmesi uydurmadan kuvveti izdüşürmek
Ayrı statik örnekte F = 180 kN atanmış bileşke kuvvet olsun; θ levha düzleminden ölçülsün. Normal bileşen Fz = F sin θ, düzlem içi bileşen Fp = F cos θ olur. 15°,45°,90° için Fz sırasıyla 46.587,127.279,180.000 kN; Fp ise 173.867,127.279 ve sıfır kN'dur. Bileşenlerin kareleri toplamının karekökü her durumda aynı bileşke büyüklüğünü verir. Açının referansı, sinüs ile kosinüsün doğru kullanılmasını belirler.
Bu gösterimde yalnız yön değişir; toplam kuvvet 180 kN kalır. Kaynak büzülme modeli, yerel gerilme yığılması, etkin yük alanı veya malzeme hasar ölçütü yoktur. Normal bileşen hesaplanmış yırtılma yükü değildir. Kuvvet yolu çizimini okumaya yardım eder; kısıtlaması, kuvvet büyüklüğü, inklüzyonları ve plastik deformasyonu değişen gerçek birleşimleri tek başına sıralayamaz.
Geometriyi bütün bağlantıyı görerek değiştirmek
Tasarım incelemesi, büzülme talebinin duyarlı levhadan geçmesinin gerekip gerekmediğini, düzenin bunu büyük bağlantı altında yoğunlaştırıp yoğunlaştırmadığını ve başka yük yolunun talebi azaltıp azaltamayacağını sorabilir. Bunlar mekanizmaya dayalı sorulardır; her zaman en küçük kaynağı seçme kuralı değildir. Kaynak boğazı, nüfuziyet ve bağlantı dayanımı yapısal amacı karşılamalıdır. Bir hasar olasılığını azaltan değişiklik, başka taşıma koşulunu kendiliğinden sağlamaz.
Malzeme ve geometri yanıtları birlikte değerlendirilir. Yönlü süneklik istemek tüm kısıtlama etkilerini kaldırmaz; birleşimi değiştirmek de kimliği belirsiz malzeme ikamesini düzeltmez. Tampon kaynak tabakası uygulaması (buttering) veya farklı kaynak düzeni önerisi, bütün bağlantının dayanımı ve yeni geometrinin incelenebilirliği dahil onaylı tasarım ve prosedür temeline ihtiyaç duyar. Uygulama ayrıntıları tek genel çizimden türetilmemelidir.
Önemli bölgeyi ve yönelimi incelemek
Yüzey yöntemi ancak erişilebilir ve yüzeye açılmış yırtığı gösterebilir. Bağlantı altındaki iç düzlemsel özellik farklı kapsam sorunu yaratır. TWI, olağan yırtık yöneliminde radyografik saptamanın güçlüğünü ve ultrasonik yırtık yanıtının inklüzyon bantlarıyla karışabileceğini belirtir. Bu nedenle yöntemin yeteneği geometriye ve temsil edici inceleme prosedürüne bağlıdır. Yalnız cihazın yöntem adını söylemek yeterli kapsama kanıtı oluşturmaz.
Temiz görüntü ancak incelenen hacim ve duyarlılık için anlamlıdır. Kayıt, kaynağın altındaki ve yanındaki ana levha bölgesini yerleştirmeli, erişim sınırlamalarını göstermeli ve raporlanabilir belirtileri korumalıdır. Kaynak öncesi malzeme belgesi ile imal edilmiş birleşimin muayenesi bağlantılı ama farklı soruları yanıtlar. Üretim geçmişi yeni hasar kaygısı doğurduğunda biri diğerinin yerine otomatik geçemez.
Malzeme izini kabul referanslarına bağlamak
Çizim, satın alma şartı ve gelen levha sertifikası kalite, kalınlık, yönlü özellik işareti ve kimlik bakımından uyuşmalıdır. Kesimden sonra kimlik gerçek bağlantı yerine kadar ulaşmalıdır. Komşu artığa ait sertifika, kalınlığı ve boyutları aynı olsa bile işaretsiz parçanın özelliklerini kanıtlamaz. Malzeme soy zinciri burada mekanik savı destekler; kayıt bağlantısı kopunca aynı nominal malzeme adı eksik kanıtı tamamlayamaz.
TWI yazısında tarihsel ISO 5817:2007 kabul atfı bulunur. Bu atıf burada güncel sözleşme standardı olarak benimsenmez. Gerçek iş için geçerli klas kuralları, kararlaştırılmış kalite seviyesi ve onaylı muayene ile onarım düzeni belirlenir. Kamuya açık W14 metni belirli bir malzeme çerçevesi verir; projenin kaynaklı birleşime ilişkin bütün kabul temelinin yerini almaz.
Duyarlılığı, talebi ve gözlenen durumu ayrı raporlamak
Yararlı inceleme; levha eksenleri ve kimliği, kalınlık sünekliği kanıtı, bağlantı geometrisi ve kısıtlaması ile muayenenin gösterdiklerini belirtir. Duyarlı malzeme saptanmış yırtıktan, önerilen önlem ise yeterliliği gösterilmiş üretim prosedüründen ayrılır. Aksi halde iyi sertifika veya düzgün çizim, fark edilmeden muayene edilmemiş üretim birleşimi hakkında iddiaya dönüşebilir. Her sonucun hangi kanıtla kurulduğu görünür kalmalıdır.
İki özgün hesap bu ayrımı somutlaştırır. Kesit daralması, atanmış numune sonuçlarını tanımlar ve ortalama hatasını açığa çıkarır. Kuvvet izdüşümü, atanmış vektör yönünü anlatır. Hiçbiri çatlak boyutu, yırtılma zamanı veya güvenli kaynak ayarı vermez. Pratik çıktı, malzeme, tasarım ve muayene sorularının netleşmesi; her sorunun onu yanıtlayabilecek kanıta bağlanmasıdır. Böylece sayısal açıklama kapsamını aşan üretim kararına dönüşmez.
Kaynaklar
- TWI — Defects: lamellar tearing. Public technical article, originally May/June 2000 and subsequently updated; accessed 8 October 2026 — Identification, causes, joint design and detection. Its ISO 5817:2007 reference is historical, not adopted as the project's current acceptance basis.
- IACS UR W14 — Steel plates and wide flats with specified minimum through thickness properties. Revision 3, September 2021; implementation note specifies construction contracts and plate-certification applications from 1 January 2023 — Sections W14.1, W14.3.4, W14.4, W14.5–7; Table 2 distinguishes average and individual reduction of area