Bilgiseller / Tersane ve gemi yapıları
Reçine takozlu makine temelleri: temas, kürlenme ve yük aktarımı
Makine temellerinde reçine kürü, etkin taşıma teması ve yük uygunluğunu özgün basınç ile bağımsız prizma örnekleriyle ayrı değerlendirin.
Bu sayfada
Reçine takoz, makinenin altındaki boşluğu dolduran maddeden fazlasıdır; yük yolunun parçasıdır. İşlevi kürlenmiş malzemeye, gerçekten temas eden yüzeylere ve buradan geçen yüke bağlıdır. Düzgün dış kenar veya geçen kür süresi bu üç koşulu birlikte kanıtlamaz.
Kuvveti kurulu temel boyunca izlemek
Makine ayağı basıncı takozdan temele aktarır. Tutma düzeni, yapısal esneklik ve işletme kuvvetleri bu aktarımı etkiler. Dökümün görünen dış sınırı otomatik olarak taşıma alanı değildir. Ayak altındaki boşluk dış biçimi bozmadan kuvvetin reçineye ve alttaki yapıya girdiği yeri değiştirebilir. Bu yüzden düzgün çevre çizgisi ile etkin temas aynı ölçüm değildir; yükün içeride nasıl taşındığı ayrıca değerlendirilmelidir.
ITW'nin Kasım 2020 denizcilik broşürü sevk ve diğer makineler için döküm reçine desteklerini anlatır. Uygulama bağlamı sağlar; belirli kurulumun güncel sertifikası değildir. Mühendislik sorusu, seçilen malzeme ile tamamlanan geometrinin tanımlı yükleri gereken işletme koşullarında taşıyıp taşımadığıdır. Kanıt gerçek destek arayüzüne ulaşmalı; genel ürün tanıtımı sahadaki temasın yerine geçmemelidir.
Ürün verisini proje yeterliliğinden ayırmak
Ürün föyü belirli deney veya koşullarda elde edilen özellikleri verir. Numunenin basınç dayanımı, sıcak makine ayağı altındaki izin verilebilir sürekli takoz basıncıyla aynı değildir. Sıcaklık, süre, geometri, malzeme durumu ve montaj onayı doğru karşılaştırmayı değiştirebilir. Tek malzeme özelliğine göre hesaplanan iyi pay, tasarımın asıl sorusunu yanıtlamayabilir. Hangi özelliğin hangi sınır koşulu için geçerli olduğu açıklanmalıdır.
ITW Teknik Kılavuz 643, Nisan 2025 F sürümü, klas incelemesi veya onayı gereken denizcilik işini açıkça Kılavuz 692'ye yönlendirir. Bu nedenle endüstriyel boyutlandırma önerileri burada klaslı gemi kurulumuna sessizce uygulanmaz. İlgili güncel denizcilik talimatları, sertifika kısıtları ve makine koşulları birlikte belirlenmelidir. Kamuya açık belgeler tamamlanmış proje yeterliliği sağlamaz; kapsam bağlantısı ayrıca kurulmalıdır.
Açık bir basınç yükü hesabı kurmak
Makine ağırlığını 360 kN, dört cıvatanın sıkma kuvvetini ayrı ayrı 80 kN atayalım. Bu basitleştirilmiş düşey durumda sıkma katkısı 320 kN, takozlardan geçen toplam basınç kuvveti 680 kN olur. Her biri 15000 mm² olan dört nominal ayak izi toplam 60000 mm² verir. Nominal ortalama 680000/60000 = 11.333 MPa'dır; 1 MPa = 1 N/mm² kullanılır. Birim dönüşümü kuvveti newton cinsine taşır.
Kuvvetler varsayımdır; tork veya cıvata uzamasından çıkarılmamıştır. Örnek dinamik kuvveti, itkiyi ve yukarı kalkmayı dışlar; cıvata ile destek arasındaki rijitliğe bağlı etkileşimi çözmez. Ağırlıkla sıkmanın toplanması bu örneğin açık hesap sınırıdır. Her gerçek kurulumun aynı yük birleşimi ve dağılımına sahip olduğu kuralına dönüştürülemez. Eksik işletme durumları sonucu genişletmek için kendiliğinden eklenmiş sayılmaz.
Ortalamayı eşitsiz kuvvet ve temas kaybıyla sınamak
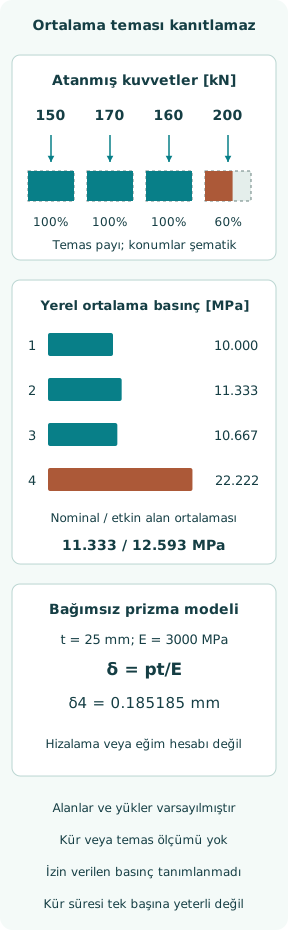
Şimdi tekil basınç bileşkelerini 150,170,160,200 kN atayalım. Toplam 680 kN'dur; ancak kuvvetler makine modelinden çözülmemiştir. İlk üç temas alanı 15000 mm² kalsın, dördüncü 9000 mm² olsun. Dördüncüde temas payı %60, alan kaybı %40'tır; toplam etkin alan 54000 mm² olur. Bu alanlar gerçek muayene sonucu değil, ortalamanın sınırını göstermek için verilen bağımsız öğretim girdileridir.
Yerel ortalama basınçlar 10.000,11.333,10.667,22.222 MPa çıkar. Toplam yükü toplam etkin alana bölmek yalnız 12.593 MPa verir. En yüksek yerel ortalama, ilk nominal ortalamanın 1.961 katıdır. İzin verilebilir basınç atanmadığından hiçbir sayı kabul veya ret vermez. Örnek bütünsel ortalamanın her desteğin durumunu neden kuramadığını gösterir; tek yüksek değerin etrafındaki gerçek yük dağılımını ise çözmez.
Tek ayak izinin azalmasını ayrı incelemek
Dördüncü kuvvet atanmış 200 kN'da tutulursa tam 15000 mm² temas 13.333 MPa verir. Alan 9000 mm²'ye inince ortalama 22.222 MPa'a, yani 1.667 katına çıkar. Kuvveti sabit tutmak alan duyarlılığını ayırır. Gerçek taban plakası temas değiştikçe yükleri yeniden dağıtabilir; hesap hasarlı desteğin gerçek yanıtını öngörmez. Bu ayrım, öğretim karşılaştırmasının sahada değişmeyen yük varsayımı olarak kullanılmasını önler.
22.222 MPa bile varsayılan etkin alan ortalamasıdır. Kenar, cıvata yuvası veya iç süreksizlik yakınındaki tepeler çözülmez. Buna karşılık görünen bir yüzey izi de otomatik olarak ölçülmüş taşıma alanı kaybı değildir. Nominal ayak izi etkin alanla değiştirilmeden önce temas geometrisi için kanıt ve uygun mekanik model gerekir. Yalnız görünüşten alan azaltmak, hesabı daha muhafazakâr yaptığı gerekçesiyle doğrulanmış ölçüm haline getirmez.
Makine hizalaması uydurmadan elastik kısalmayı kullanmak
Ayrı idealizasyonda her yüklü temas bölgesini bağımsız düzgün prizma sayalım: kalınlık 25 mm, atanmış tam kürlenmiş modül E = 3000 MPa olsun. Önceki ortalama basınçlarda δ = pt/E; 0.083333,0.094444,0.088889,0.185185 mm verir. Aralık 0.101852 mm'dir. Dört tam nominal prizma, delik, kalıp veya taşma payı eklenmeden 1.500 L hacim tutar. Bu hacim üretim sipariş miktarı değildir; yalnız nominal geometrinin çarpımıdır.
Bunlar bağımsız malzeme basınç hesaplarıdır. Rijit veya esnek makine ayağının yer değiştirme uyumunu zorlamaz; dolayısıyla taban eğimini ya da şaft hizalamasını öngöremez. Modül ITW özelliği değildir. Sünme, ısıl yanıt ve zamana bağlı gevşeme dışlanmıştır. Dört sonucu gerçek montaj kaçıklıkları olarak kullanmak, modelin kurmadığı bir sonuca geçmek olur. Malzeme kısalması ile bütün makinenin hareketi farklı çözüm gerektirir.
Kürü yalnız saat değil malzeme gelişimi olarak görmek
Reçine ve sertleştirici, kontrollü uygulama koşullarında hedef malzemeyi oluşturmalıdır. Ortam havası, çelik temas yüzeyi veya tepkime veren dökümün içiyle aynı sıcaklıkta olmak zorunda değildir. İlgili malzeme, karışım ve ısıl koşullar bilinmiyorsa nominal saatlerin geçtiğini söyleyen kayıt eksiktir. Zaman ancak tanımlı koşullarla birlikte yorumlanabilir; başlangıç anının bilinmesi tek başına polimerin bütün hacimde gereken duruma ulaştığını kanıtlamaz.
Tarihli Chockfast Orange 659H föyü kür sürelerini yaklaşık ve temas yüzeyi sıcaklığına bağlı olarak niteler. Atıf bu sınıra yöneliktir; evrensel takvim verilmez. Yazı karışım oranı veya kullanıma bırakma süresi sunmaz. Güncel ürün talimatı ve onaylı montaj planı, gerçek geometri için malzeme kimliğinin, durumunun ve kür kanıtının nasıl kurulacağını tanımlamalıdır. Eski föyden tek süre seçmek bu bağlantıyı tamamlamaz.
Yüzey sertliğini iç temastan ayırmak
Ulaşılabilir sertlik gözlemi, yönteminin koşulları altında denenen yeri tanımlayabilir; bütün taşıma arayüzünü doğrudan haritalamaz. Saklanan numune de belirli zamanda karıştırılan malzemeyi belgeleyebilir, fakat büyük makine ayağı altındaki ısıl geçmişi tekrar etmek zorunda değildir. Her tanığın kurulumla mekânsal ve süreç ilişkisi açıklanmalıdır. Numune ile gerçek dökümün aynı karışımdan gelmesi, tüm kür koşullarının aynı olduğunu göstermeye tek başına yetmeyebilir.
Temas ile kür bağlantılı ama farklı kanıt sorularıdır. İyi kürlenmiş reçine, temas durumu değişmedikçe kalıcı boşluktan basınç taşıyamaz. Tam görünen arayüz de polimerin yeterliliği gösterilmiş durumuna ulaştığını kanıtlamaz. Özgün basınç hesabı temas alanlarının zaten bilindiğini varsayar; dış görünüş kontrolünden bunları bulma yöntemi vermez. İki farklı sorunun tek yüzey gözlemiyle tamamlandığı sonucu çıkarılmamalıdır; her biri kendi doğrulamasını gerektirir.
Geçici destekten hizmete geçişi kontrol etmek
Geçici desteklerde ayarlanan hizalama, yük kalıcı takozlara ve tutma düzenine geçtiğinde değişebilir. Bu nedenle ölçümün yapıldığı durum, ilgili destek ve yük haliyle kaydedilmelidir. Bu bilgiler olmadan farklı aşamalardaki koordinatları karşılaştırmak, amaçlanan yük aktarımı ile kusurun yarattığı hareketi karıştırabilir. Aynı ölçüm aletiyle tekrarlamak, sınır koşullarının eşit olduğunu göstermez; karşılaştırmanın fiziksel temeli ayrıca görünür olmalıdır.
Kabul paketi malzeme parti kimliğini, kontrollü uygulama kayıtlarını, geçerli kür kanıtını, tamamlanan temas değerlendirmesini ve mekanik yük temelini bağlamalıdır. Sonraki sıkma, temel işi veya donanım değişimi bu temeli değiştirebilir. Ortalama basınç örneğinden genel cıvata ayarı çıkmaz. Düzeltme, komşu destekler üzerindeki sonuçlar dahil gerçek makine ve temel düzenini gerektirir; yerel müdahalenin bütün yük yoluna etkisi incelenmeden karar verilmez.
Üç kabul iddiasını görünür tutmak
Malzeme yeterliliği, reçinenin belirtilen koşullarda gereken özelliklere sahip olup olmadığını sorar. Temas doğrulaması basıncın gerçekten nereden geçtiğini inceler. Yük uygunluğu bütün destek düzeninin koşulları karşılayıp karşılamadığını değerlendirir. Bu iddialar aynı kurulumda buluşur fakat farklı kanıt ister. İkisinin iyi belgeleri üçüncüyü otomatik tamamlamaz; belgenin varlığı ile iddianın karşılanması ayrı değerlendirilmelidir. Sonuçlar bu ayrımı koruyarak yazılmalıdır.
Kurgusal örnek, atanmış eşitsiz dağılım ve küçülen ayak izinde 11.333 MPa nominal ortalamayı 22.222 MPa'a varan yerel ortalamalara dönüştürür. Ayrı prizma hesabı yalnız malzeme kısalmasını verir. Sonuçların hiçbiri kürü, izin verilen yükü veya makine hizalamasını kanıtlamaz. Yararlı sonuç yük yolunu ve eksik kanıtı adlandırır; son montaj kararını gerçek, yeterliliği gösterilmiş düzene bağlar. Böylece sayısal açıklama kendi sınırında kalır.
Kaynaklar
- ITW Performance Polymers — Shipbuilding and Repair Solutions. November 2020 manufacturer brochure; accessed 8 October 2026 — Chockfast Orange machinery applications and product distinction
- ITW — Chockfast Orange Technical Bulletin 659H. Revision March 2019, Version H; official public PDF checked 8 October 2026 — Design considerations, application, physical properties and cure schedule
- ITW — Epoxy Chock Design in Industrial Applications, Technical Guide 643. April 2025, Version F; official document checked 8 October 2026 — Description and routing of class-reviewed marine work to Technical Guide 692