Bilgiseller / Bakım ve güvenilirlik
Gresle yağlama: yenileme ihtiyacı, çalkalama kayıpları ve uyumluluk
Gresin yuvarlanma temasına yağ bırakmasını izleyin; takviye miktarını gövdeyi doldurmaktan ayırın ve aşırı çalkalama ile ürün uyumluluğunu sağlam bakım kararıyla ilişkilendirin.
Bu sayfada
Gres, rulman çevresindeki boşluğu doldurmaktan fazlasını yapar. Temasa yağlayıcı sağlar, onu tutmaya yardım eder ve kirleticilerin dışarıda kalmasına katkı verebilir. İşlevler formülasyona, durumuna ve dağılımına bağlıdır. Bu yüzden daha fazla gres eklemek ses, sıcaklık veya belirsiz bakım geçmişi için evrensel çözüm değildir.
Temasın ihtiyacı katı gres tıkacı değil yağlayıcıdır
Gres baz sıvı, kalınlaştırıcı yapı ve genellikle katkılar içerir. Çalışmada gresten ayrılan yağ yuvarlanma/kayma temasını besleyebilir. Ana gres dağılımı yer değiştirme ve kesmeyle değişir; hareketli parçalar çevresinde kanallar ve rezervler oluşabilir. Yağın bulunabilirliği ile temasın yağlama ihtiyacı birlikte önemlidir.
SKF yağ bırakmayı gres yağlamasının parçası olarak açıklar. Bir miktar ayrışma bu nedenle işlevseldir; fakat ağır yağ kaybı veya tükenmiş rezerv yetersiz besleme bırakabilir. Az miktarda yağ görmek tek başına gres arızası kanıtı değildir. Tersine, gövdede görünür gres bulunması yüklü temasa yeterli uygun yağ geldiğini kanıtlamaz.
NLGI kıvamı ve baz yağ viskozitesi farklı soruları yanıtlar
NLGI kıvam sınıfı, belirtilen test temelinde gresin penetrasyona direncini tanımlar. Baz yağ viskozitesi sıvının akmaya direncidir ve sıcaklıkla güçlü biçimde değişir. İki NLGI 2 ürününün baz yağı, viskozitesi, katkıları ve hizmet yeteneği çok farklı olabilir. Sınıf numarasının aynı olması tam eşdeğerlik şartnamesi değildir.
Devir, yük, sıcaklık, suya maruz kalma, sızdırmazlık ve besleme yolu seçimi etkiler. Ortam koşullarında uzun hattan pompalanabilen gres, çalışma sıcaklığında teması yine beslemelidir. Damlama noktası da sürekli rulman sıcaklığı önerisiyle aynı değildir. Tek belirgin katalog sayısına göre seçim yerine ürün ve ekipman şartları birlikte okunmalıdır.
Takviye ve tam yenileme farklı problemleri çözer
Takviye, yerel yağlayıcı bozulması kabul dışına çıkmadan uygun miktar ekler. Tam yenileme, düzen ve bakım prosedürü gerektirdiğinde mevcut dolumu değiştirir. İlk dolum, dönemsel takviye ve sürekli otomatik besleme ayrı görevlerdir. Ömürlük sızdırmaz rulmanın, yeniden yağlanabilir açık düzenle aynı müdahaleyi kabul ettiği varsayılmamalıdır.
Aralık; rulman tipi/boyutu, devir, yük, sıcaklık, yön, kirlenme ve gres performansına bağlıdır. Önceki aralık ancak koşullar benzer kalıyorsa kanıttır. Yağlama sonrası sıcaklık artışı çalkalamayı gösterebilir; fakat hizasızlık, rulman hasarı, değişen yük veya yağlama yolu arızası da incelenmelidir.
Sayısal örnek: uygulaması belirtilmiş miktar bağıntısı
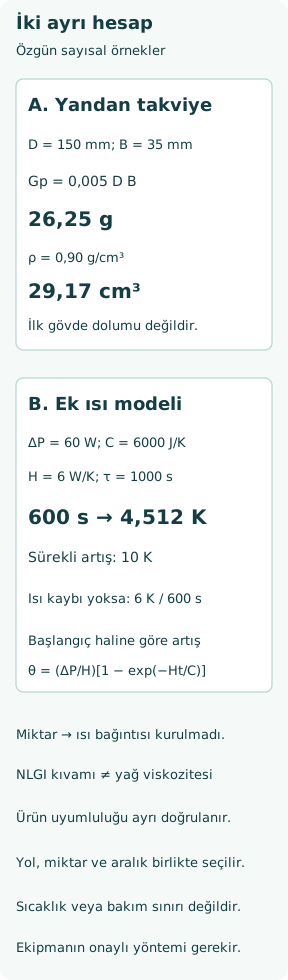
SKF bakım el kitabı yandan takviye için Gp = 0,005DB verir. Gp gram, dış çap D ve genişlik B milimetredir. Katsayı gereken ampirik birim dönüşümünü içerir; boyutsuz değildir. Örnek D = 150 mm ve B = 35 mm için Gp = 0,005 × 150 × 35 = 26,25 g olur.
Aynı el kitabı belirtilen merkezden besleme düzeni için 0,002DB şeklinde farklı ifade verir; bu boyutlarla 10,50 g olurdu. Fark, besleme yolunun önemini gösterir. İkisi de evrensel ilk gövde dolumu, aynı boyuttaki her rulmana reçete veya sızdırmaz üniteye gres basma talimatı değildir. Gerçek ekipmanın geçerli yöntemi ve onaylı miktarı kullanılmalıdır.
Gramı tahmini strok yerine teslim kanıtına çevirin
Gres yoğunluğu 0,90 g/cm³ varsayılırsa 26,25 g, 29,17 cm³ eder. Ayrı kalibrasyonda kullanılacak tabancanın temsil edici koşullardaki 10 tam strokundan 9,0 g toplandığı varsayılsın. Ölçülen ortalama 0,90 g/strok olur; hedef kütle matematiksel olarak 26,25/0,90 = 29,17 stroka karşılık gelir.
Kesirli sonuç ekipmanda tam bir strok sayısı uygulama komutu değildir. Teslim değişkenliği, hapsolmuş hava, hortum doluluğu ve karşı basınç önemlidir; tabancadan çıkanın tamamı rulmana ulaşmayabilir. Ölçülü kütle veya doğrulanmış teslim yöntemi, bütün tabancaları aynı saymaktan daha iyi kanıttır. Yağlayıcı kimliği, miktar, zaman ve nokta tanımı bakım kaydında tutulmalıdır.
Fazla gres çalkalamayla ısıyı artırabilir
Hareketli elemanların tekrar tekrar yer değiştirdiği gres ek mekanik iş isteyebilir; bu iş ısıya dönüşür. Tıkalı çıkış yolu takviyeyi aşırı doluma çevirebilir. MOLYKOTE dönüşüm açıklaması boşalma yolunu ve aşırı dolumun ısınma riskini vurgular. Bu, yetersiz temas filminin sürtünme artışından farklıdır.
Termal örnekte ek çalkalama kaybı 60 W, etkin rulman/gövde ısı kapasitesi C = 6000 J/K, ek ısı uzaklaştırma katsayısı H = 6 W/K olsun. θ, diğer koşulları aynı kalan başlangıç çalışma haline göre sıcaklık artışı olsun. C dθ/dt = 60 − Hθ dengesi, θ = 0 başlangıcından θ = (60/H)[1 − exp(−Ht/C)] verir. Bu değerler belirli gres dozundan çalkalama gücü tahmin etmez.
Sıcaklık tepkisi bir güvenlik sınırı değildir
Örnekte zaman sabiti C/H = 1000 s, sürekli ek artış 60/6 = 10 K olur. 600 saniye sonra θ = 10(1 − e⁻⁰·⁶) = 4,512 K’dir. Ek ısı kaybı ihmal edilse aynı enerji depolama hesabı 60 × 600/6000 = 6 K verirdi. Aynı ek mekanik kayıpta ısı uzaklaştırma gözlenen eğilimi değiştirir.
Gerçek rulman sıcaklığı iletim yollarına, soğutmaya, devir sayısına ve değişen gres dağılımına da bağlıdır. Hesap durdurma eşiği, gres ömrü tahmini veya her yağlama sonrası artışın zararsız olduğu kanıtı değildir. Gerçek eğilim makine sınırlarıyla karşılaştırılmalı; sürekli veya olağandışı ısınma onaylı yöntemle incelenmelidir.
Uyumluluk gerçek ürünler için doğrulanmalıdır
Kalınlaştırıcı adlarının veya genel uyumluluk çizelgesinin eşleşmesi yalnız ilk elemedir. Baz yağlar ve katkılar da etkileşebilir. Saf ürünler ayrı ayrı iyi çalışırken karışım yumuşayabilir, sertleşebilir veya ayrışabilir. ASTM D6185-24’ün açık kapsamı; damlama noktası, kesme kararlılığı ve yüksek sıcaklıkta depolama davranışıyla göreli karışım değerlendirmesi tanımlar.
İlgili karışım oranları ve uygulama koşulları önemlidir; başarılı bir karışım bütün oran ve görevler için genel izin değildir. MOLYKOTE temel kalınlaştırıcı değerlendirmesini uygulamaya özgü ek testlerden ayırır. Uyumluluğun geçmesi, yeni ürünün gerekli viskozite, korozyon, yük veya sıcaklık performansını sağladığını da kanıtlamaz.
Kontrollü ürün değişimi bakım döngüsünü kapatır
Ürün değiştirmeden önce içeridekini tanımlayın, uygun uyumluluk ve uygulama kanıtını alın, onaylı temizlik veya dönüşüm planını kullanın. Çıkışta taze gres görülse bile hat, cep ve rulmanda eski malzeme kalabilir. Uyumsuz ürünleri karıştırıp doğan ısınmayı daha fazla ekleyerek çözmeye çalışmak durumu ağırlaştırabilir.
Rutin işte doğru ürün, amaçlanan besleme ve çıkış yolları, geçerli miktar/aralık ve yağlayıcının noktaya gerçekten ulaştığına dair kanıt belirlenir. İzleme bu kabullerin geçerliliğini sınar. Takviye, yağlama yeteneğinin kontrollü yenilenmesidir; bütün boşlukları doldurma talimatı değildir.